

Boru Flanş Sistemi
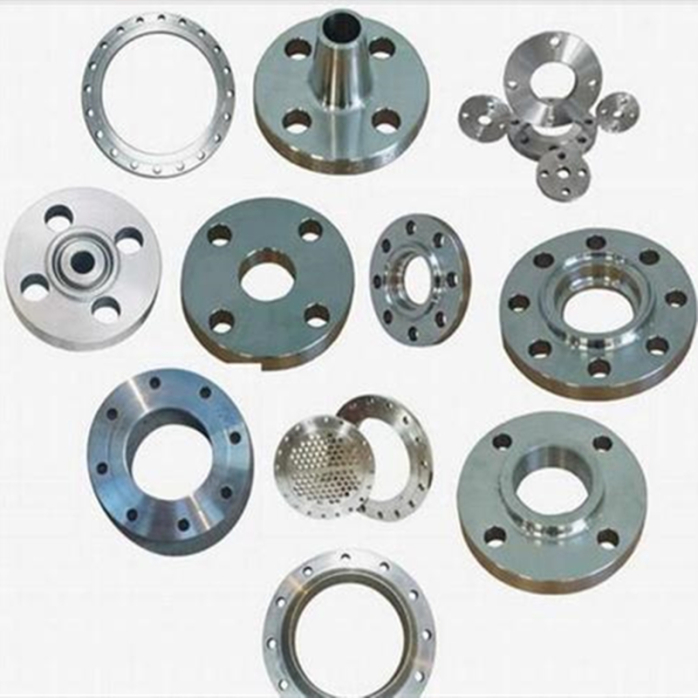
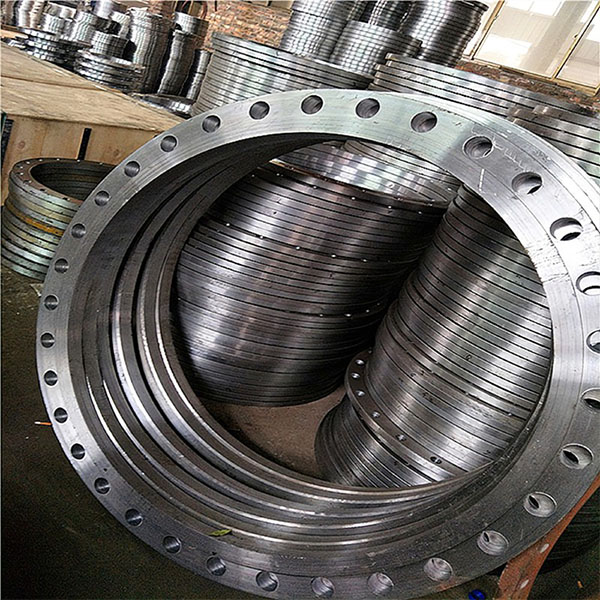
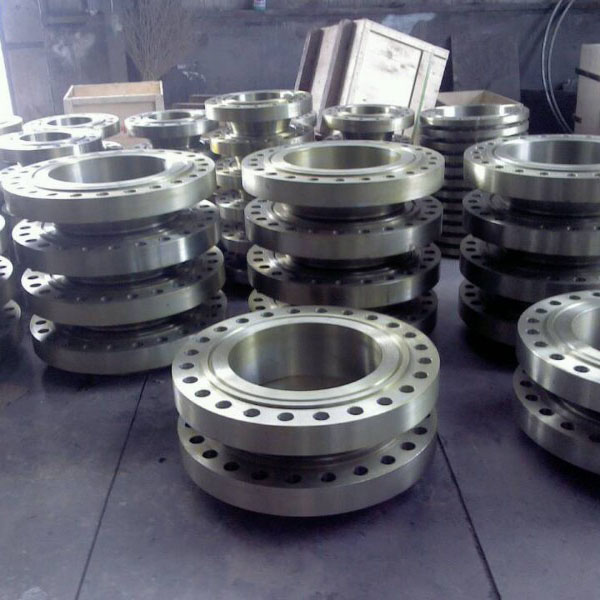
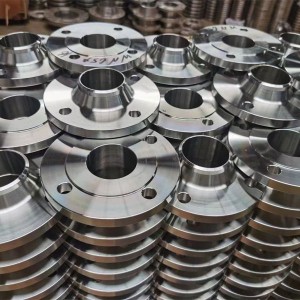
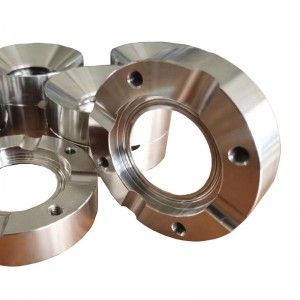
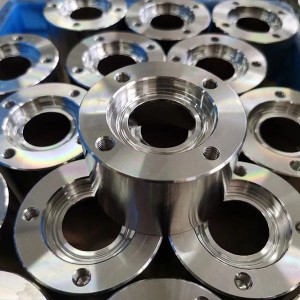
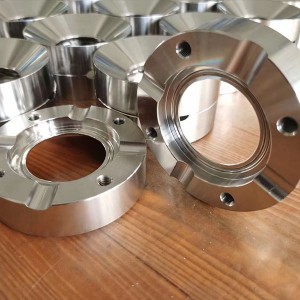
Boru kəməri flanşı boru kəmərinin quraşdırılmasında boru kəmərləri üçün istifadə olunan flanşa və avadanlıqda istifadə edildikdə avadanlığın giriş və çıxış flanşlarına aiddir. Flanşlarda deşiklər var və boltlar iki flanşı möhkəm birləşdirir. Flanşlar contalarla möhürlənir. Flanş yivli birləşmə (yivli birləşmə) flanşına, qaynaq flanşına və sıxac flanşına bölünür. Flanşlar cüt-cüt istifadə olunur, məftil flanşlar aşağı təzyiqli boru kəmərləri üçün, qaynaqlanmış flanşlar isə dörd kiloqramdan çox təzyiq üçün istifadə edilə bilər. İki flanş arasında bir conta əlavə olunur və sonra boltlarla bərkidilir. Fərqli təzyiqli flanşların qalınlığı fərqlidir və istifadə etdikləri boltlar da fərqlidir. Su nasosları və klapanlar boru kəmərlərinə qoşulduqda, bu avadanlıq və avadanlıqların hissələri də müvafiq flanş formalarına salınır ki, bunlara da flanş birləşmələri deyilir. İki müstəvinin periferiyasında boltlarla birləşdirilmiş və eyni zamanda bağlanmış bütün birləşdirici hissələrə ümumiyyətlə "flanşlar", məsələn, ventilyasiya borularının birləşdirilməsi deyilir. Bu tip hissələrə "flanş hissələri" deyilə bilər. Lakin bu birləşmə avadanlığın yalnız bir hissəsidir, məsələn, flanş və su nasosu arasındakı birləşmə, su nasosuna "flanş hissələri" demək yaxşı deyil. Klapanlar kimi daha kiçik olanlara "flanş hissələri" deyilə bilər.
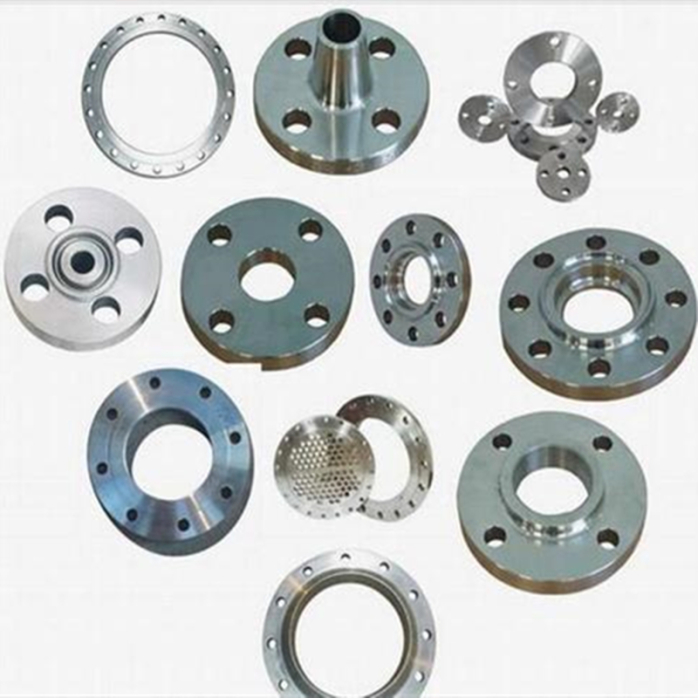
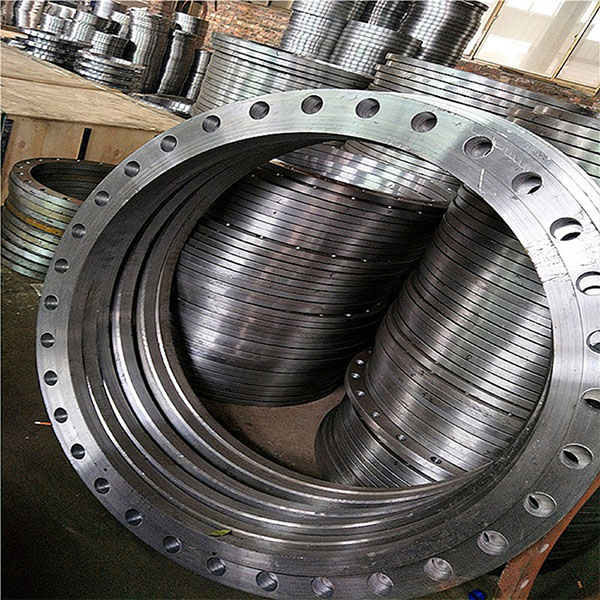
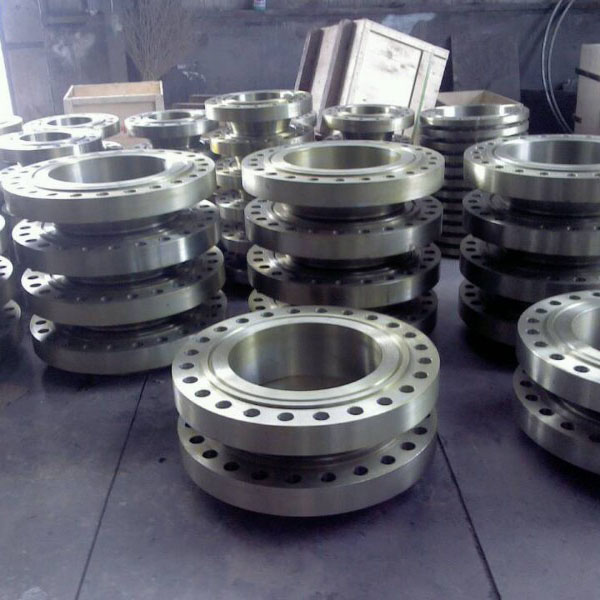
1. Kimya sənayesi (HG) sənaye standartlarına uyğun olaraq: inteqral flanş (IF), yivli flanş (Th), lövhəli düz qaynaq flanşı (PL), boyun bud qaynaq flanşı (WN), boyun düz qaynaq flanşı (SO), yuva qaynaq flanşı (SW), bud qaynaq halqası boş flanş (PJ/SE), düz qaynaq halqası boş flanş (PJ/RJ), astar flanş örtüyü (BL(S)), flanş örtüyü (BL).
2. Neft-kimya (SH) sənaye standartına uyğun olaraq: yivli flanş (PT), qaynaq flanşı (WN), düz qaynaq flanşı (SO), yuvalı qaynaq flanşı (SW), boş flanş (LJ), Flanş örtüyü (göstərilməyib).
3. Maşınqayırma (JB) sənaye standartlarına görə: inteqral flanş, butt qaynaq flanşı, lövhə düz qaynaq flanşı, butt qaynaq halqası lövhə boş flanş, düz qaynaq halqası lövhə boş flanş, flanşlı halqa lövhə boş flanş Flanş, flanş örtüyü.
4. Milli (Böyük Britaniya) standartlarına uyğun olaraq: inteqral flanşlar, yivli flanşlar, dayaq qaynaq flanşları, boyunlu düz qaynaq flanşları, boyun yuvalı qaynaq flanşları, dayaq qaynaq halqası boyunlu boş flanşlar, lövhəli düz flanşlar. Qaynaq flanşları, dayaq-qaynaq halqası lövhəsi boş flanşlar, düz qaynaq halqası lövhəsi boş flanşlar, flanşlı halqa lövhəsi boş flanşlar, flanşlı halqa lövhəsi boş flanşlar, flanş örtükləri.
WCB (karbon polad), LCB (aşağı temperaturlu karbon polad), LC3 (3.5% nikel polad), WC5 (1.25% xrom 0.5% molibden polad), WC9 (2.25% xrom), C5 (5% xrom 0.5% molibden), C12 (9% xrom və 1% molibden), CA6NM (4 (12% xrom polad), CA15(4) (12% xrom), CF8M (316 paslanmayan polad), CF8C (347 paslanmayan polad), CF8 (304 paslanmayan polad), CF3 (304L) Paslanmayan polad), CF3M (316L paslanmayan polad), CN7M (ərintili polad), M35-1 (Monel), N7M (Haast Nikel Ərintisi B), CW6M (Hasta Nikel Ərintisi C), CY40 (Inconel) Gözləyin.
İstehsal prosesi əsasən dörd növə bölünür: döymə, tökmə, kəsmə və yayma.
(1) Tökmə flanş və döymə flanş
Tökmə flanşı dəqiq forma və ölçüyə, kiçik emal həcminə və aşağı qiymətə malikdir, lakin tökmə qüsurlarına (məsamələr, çatlar, daxilolmalar) malikdir; tökmənin daxili quruluşu axıcılıq baxımından zəifdir (əgər kəsici hissədirsə, axıcılıq daha pisdir);
Dövülmüş flanşlar, ümumiyyətlə, tökmə flanşlara nisbətən daha az karbon tərkibinə malikdir və paslanması asan deyil. Dövülmüş flanşlar rasionallaşdırılmışdır, daha sıx quruluşa malikdir və tökmə flanşlara nisbətən daha yaxşı mexaniki xüsusiyyətlərə malikdir;
Düzgün olmayan döymə prosesi həmçinin böyük və ya qeyri-bərabər kristal dənəciklərinə, sərtləşən çatlara və tökmə flanşlardan daha yüksək döymə xərclərinə səbəb olacaq.
Dövmələr tökmələrə nisbətən daha yüksək kəsmə və dartılma qüvvələrinə tab gətirə bilər.
Tökmələrin üstünlüyü ondan ibarətdir ki, onlar daha mürəkkəb formalar istehsal edə və daha aşağı xərclər əldə edə bilirlər;
Dövmələrin üstünlüyü daxili quruluşun vahid olması və tökmədə məsamələr və daxilolmalar kimi zərərli qüsurların olmamasıdır;
İstehsal prosesindən tökmə flanş və döymə flanş arasındakı fərq fərqlidir. Məsələn, mərkəzdənqaçma flanş bir növ tökmə flanşdır.
Mərkəzdənqaçma flanşları flanşlar istehsal etmək üçün dəqiq tökmə üsuluna aiddir. Adi qum tökmə ilə müqayisədə bu tip tökmənin quruluşu daha incədir və keyfiyyəti xeyli yaxşılaşır. Boş quruluş, məsamələr və traxoma kimi problemlərə meylli deyil.
Əvvəlcə mərkəzdənqaçma flanşının necə istehsal olunduğunu, mərkəzdənqaçma tökmə prosesinin metodunu və məhsulunu başa düşməliyik ki, bu da məhsulun aşağıdakı proses addımları ilə emal olunması ilə xarakterizə olunur:
① Seçilmiş xammal poladını əritmə üçün ara tezlikli elektrik sobasına qoyun ki, əridilmiş poladın temperaturu 1600-1700℃-ə çatsın;
② Sabit temperaturu saxlamaq üçün metal qəlibi 800-900℃-ə qədər qızdırın;
③ Mərkəzdənqaçma qurğusunu işə salın və ① addımda əridilmiş poladı ② addımda əvvəlcədən qızdırdıqdan sonra metal qəlibə tökün;
④ Tökmə təbii olaraq 800-900℃-ə qədər soyudulur və 1-10 dəqiqə saxlanılır;
⑤ Su ilə normal temperatura yaxın soyudun, sökün və tökməni çıxarın.