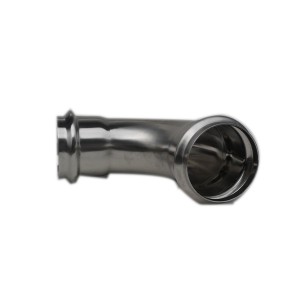


Əgər Dirsək

Aralıq tezlikli boru əyici, iş parçasını yerli istilik şərti ilə əymək üçün aralıq tezlikli elektrik induksiyalı qızdırmadan istifadə edir. Ümumi soyuq boru əyici ilə müqayisədə, yalnız xüsusi qəliblərin tam dəstinə ehtiyac duymur, həm də dəzgahın həcmi eyni spesifikasiyadakı soyuq boru əyicisinin yalnız 1/3-dən 1/2-yə qədərdir. Aralıq tezlikli isti boru əymə prosesi mövcud müxtəlif boru əymə prosesləri arasında ən iqtisadi və effektivdir.
Aralıq tezlikli boru əyilmə prosesi, polad borunun əyiləcək hissəsinə induksiya rulonu qoymaq, boru başlığını mexaniki fırlanan qol ilə sıxmaq və polad borunu qızdırmaq üçün induksiya rulonuna aralıq tezlikli cərəyan keçirməkdən ibarətdir. Polad borunun temperaturu plastik vəziyyətə yüksəldikdə, polad boru irəliləmək və əymək üçün mexaniki itələmədən istifadə edin. Əyilmiş polad boru tez bir zamanda soyuducu ilə soyudulur ki, qızdırılarkən, irəliləyərkən, əyilərkən və soyuyarkən əyilmə davamlı olaraq əyilir.
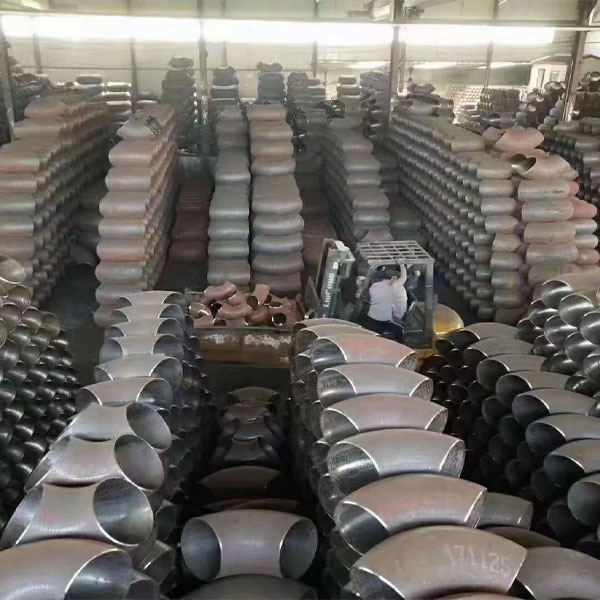
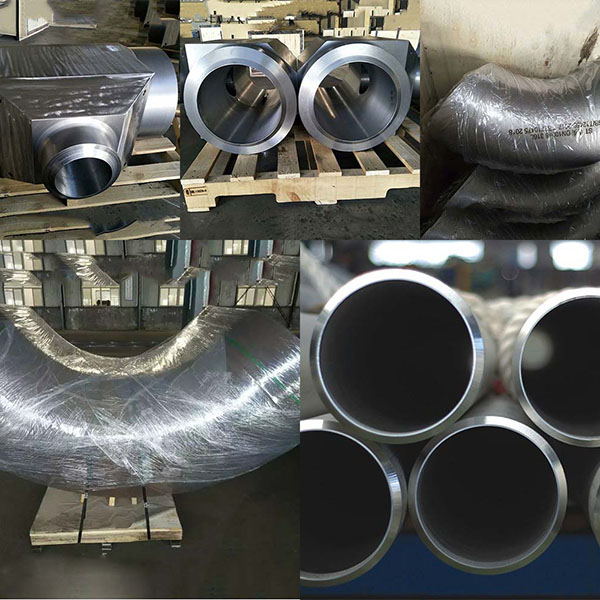
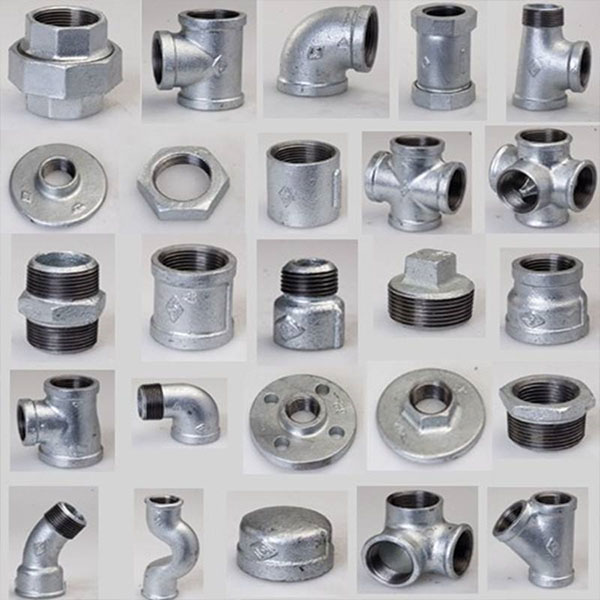
Orta tezlikli dirsəklər elektrik enerjisi, neft, kimya, dəniz, nüvə sənayesi və digər mühəndislik sahələrində boru kəmərlərinin hazırlanmasında geniş istifadə olunur. Lakin, IF dirsəklərinin qövs başlanğıc nöqtəsində, xüsusən də əyilmə radiusu 3Do-dan (Do borunun xarici diametridir) az olduqda, qövsün başlanğıc nöqtəsində xeyli böyük dalğa qıvrımları olur, daxili qövs dalğa qıvrımları daha böyükdür ki, bu da məhsulun görünüş keyfiyyətinə ciddi təsir göstərir. Bu, məişət boru əyicilərinin həll edə bilmədiyi və onilliklər ərzində təcili olaraq həll edilməsi lazım olan bir problemdir.
Orta tezlikli dirsəklər elektrik enerjisi, neft, kimya, dəniz, nüvə sənayesi və digər mühəndislik sahələrində boru kəmərlərinin hazırlanmasında geniş istifadə olunur. Lakin, IF dirsəklərinin qövs başlanğıc nöqtəsində, xüsusən də əyilmə radiusu 3Do-dan (Do borunun xarici diametridir) az olduqda, qövsün başlanğıc nöqtəsində xeyli böyük dalğa qıvrımları olur, daxili qövs dalğa qıvrımları daha böyükdür ki, bu da məhsulun görünüş keyfiyyətinə ciddi təsir göstərir. Bu, məişət boru əyicilərinin həll edə bilmədiyi və onilliklər ərzində təcili olaraq həll edilməsi lazım olan bir problemdir.
1. Materiala görə bölünür:
Karbon polad:ASTM/ASME A234 WPB, WPC
Ərinti:ASTM/ASME A234 WP 1-WP 12-WP 11-WP 22-WP 5-WP 91-WP911, 15Mo3 15CrMoV, 35CrMoV
Paslanmayan polad:ASTM/ASME A403 WP 304-304L-304H-304LN-304N ASTM/ASME A403 WP 316-316L-316H-316LN-316N-316Ti ASTM/ASME A403 WP 321-321H ASTM/ASME A403 WP 347-347H
Aşağı temperaturlu polad:ASTM/ASME A402 WPL3-WPL 6
Yüksək performanslı polad:ASTM/ASME A860 WPHY 42-46-52-60-65-70 Tökmə polad, aşqarlanmış polad, paslanmayan polad, mis, alüminium ərintisi, plastik, arqon lehimləmə, PVC, PPR, RFPP (gücləndirilmiş polipropilen) və s.
2. İstehsal üsuluna görə, itələmə, presləmə, döymə, tökmə və s. bölmək olar.
3. İstehsal standartına görə, onu milli standart, elektrik standartı, gəmi standartı, kimyəvi standart, su standartı, Amerika standartı, Alman standartı, Yapon standartı, Rusiya standartı və s. bölmək olar.